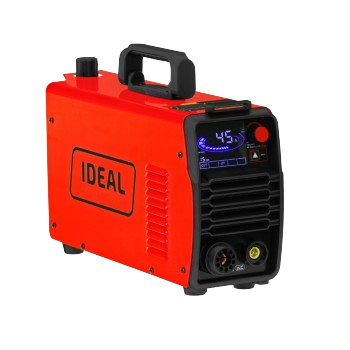
Przecinarka plazmowa to dziś jedno z najczęściej wybieranych narzędzi do cięcia metalu — zarówno w warsztatach hobbystycznych, jak i w firmach produkcyjnych. Ten poradnik odpowiada na pytania, które najczęściej pojawiają się przed zakupem: jak działa cięcie plazmowe, jakie parametry mają realne znaczenie, jak uniknąć najczęstszych błędów i jak dbać o sprzęt, żeby służył jak najdłużej.
Przecinarka plazmowa wykorzystuje strumień zjonizowanego gazu — plazmy — rozgrzanego do temperatury sięgającej nawet kilkudziesięciu tysięcy stopni Celsjusza. Ten strumień topi metal wzdłuż linii cięcia, a jednocześnie wydmuchuje stopiony materiał, tworząc czysty przelot. Cały proces trwa ułamki sekund na centymetr cięcia, co czyni tę technologię jedną z najszybszych dostępnych metod obróbki metalu.
Prąd elektryczny przepływa przez gaz (najczęściej sprężone powietrze) doprowadzany przez dyszę palnika, jonizując go i zamieniając w przewodzący prąd strumień plazmy. Elektroda w palniku inicjuje łuk pilotujący, który po zetknięciu z materiałem (lub — w przypadku technologii HF Pilot — bez fizycznego kontaktu) przechodzi w główny łuk tnący. Dysza formuje ten strumień w wąski, skoncentrowany strumień, co decyduje o precyzji cięcia.
W porównaniu do cięcia tarczą mechaniczną, plazma jest szybsza i pozostawia mniej zadziorów przy odpowiednio dobranych parametrach. W porównaniu do palnika gazowego (acetylenowo-tlenowego), plazma tnie również metale nieżelazne (aluminium, stal nierdzewna, miedź), których palnik gazowy nie jest w stanie przeciąć. W porównaniu do lasera — plazma jest tańsza w zakupie i eksploatacji, choć laser daje dokładniejszą, czystszą krawędź i mniejszą strefę wpływu ciepła. Więcej na temat wyboru między tymi dwiema technologiami piszemy w dalszej części poradnika.
Nie każda przecinarka plazmowa jest taka sama — wybór odpowiedniego typu zależy od skali pracy i sposobu jej wykonywania.

To najpopularniejszy wybór dla warsztatów jednoosobowych i firm wykonujących zróżnicowane zlecenia. Operator prowadzi palnik ręcznie wzdłuż linii cięcia, co daje elastyczność, ale wymaga wprawy przy precyzyjnych, powtarzalnych kształtach.
Źródła plazmowe przystosowane do integracji z zautomatyzowanymi stołami CNC (czasem nazywane wypalarkami plazmowymi lub ploterami do plazmy) pozwalają na cięcie skomplikowanych, powtarzalnych kształtów według zaprogramowanego wzoru, bez udziału operatora przy samym prowadzeniu palnika. To rozwiązanie dla produkcji seryjnej, gdzie liczy się powtarzalność wymiarów. Część źródeł plazmowych (np. seria ProCut) może pracować zarówno jako ręczna przecinarka, jak i jako źródło zasilające zintegrowany system CNC — co jest sensownym kompromisem dla firm, które dopiero rozważają automatyzację.
Przecinarki zasilane jednofazowo (230V) sprawdzają się przy cieńszych materiałach i pracy dorywczej — są też łatwiejsze do podłączenia w warsztatach bez instalacji trójfazowej. Modele trójfazowe (400V) oferują wyższy prąd cięcia i pozwalają na pracę z grubszymi materiałami przy zachowaniu stabilności — to standard w zastosowaniach profesjonalnych i produkcyjnych.
Wybór odpowiedniego modelu to nie kwestia „im mocniejsza, tym lepsza” — dopasowanie parametrów do realnych potrzeb ma bezpośredni wpływ na koszt zakupu i eksploatacji.
To pierwszy parametr, na jaki warto spojrzeć. Im wyższy prąd cięcia (wyrażany w amperach), tym grubszy materiał można efektywnie przeciąć. Producenci podają zwykle dwie wartości: grubość cięcia "czystego" (z estetyczną krawędzią) oraz grubość maksymalną (cięcie możliwe, ale wolniejsze i z gorszą jakością krawędzi). Warto dobierać urządzenie z pewnym zapasem mocy względem typowej grubości materiałów, z jakimi pracujesz najczęściej — praca blisko górnej granicy możliwości urządzenia przyspiesza zużycie części eksploatacyjnych.
Zanim kupisz przecinarkę, sprawdź, jak łatwo dostępne (i jak drogie) są do niej dysze i elektrody — to elementy, które będziesz wymieniać regularnie. Popularne, uniwersalne typy złączy (np. EURO) ułatwiają znalezienie zamienników, podczas gdy rzadsze, zamknięte systemy niektórych producentów mogą ograniczać wybór dostawców części do jednego źródła, często droższego.
Cykl pracy określa, jaki procent czasu w ciągu 10 minut urządzenie może pracować bez przegrzania, przy danym prądzie cięcia. Niski duty cycle oznacza częstsze przerwy na chłodzenie — istotne przy pracy ciągłej lub produkcji seryjnej, mniej istotne przy sporadycznym cięciu warsztatowym.
Technologia HF Pilot (bezdotykowe zajarzenie łuku pilotującego) pozwala rozpocząć cięcie bez konieczności stykania dyszy z materiałem — to istotna przewaga przy cięciu powierzchni malowanych, pokrytych zgorzeliną lub nierównych, gdzie tradycyjne zajarzenie stykowe bywa niestabilne i szybciej zużywa dyszę. Modele bez tej funkcji są zwykle tańsze, ale wymagają bardziej precyzyjnego prowadzenia palnika przy starcie cięcia.
Sama przecinarka to nie wszystko — odpowiednie akcesoria potrafią znacząco podnieść jakość i powtarzalność cięcia, szczególnie przy pracy ręcznej.

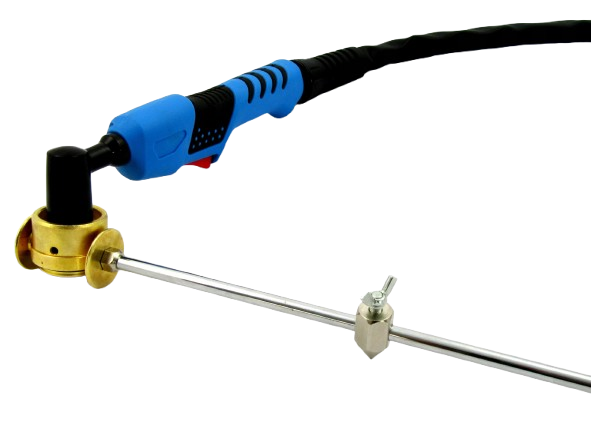
Wózek cyrkiel z magnesem i prowadnicą pozwala uzyskać precyzyjne okręgi i proste linie cięcia bez inwestowania w pełny system CNC. To rozwiązanie pośrednie między cięciem "z ręki" a automatyzacją — daje znacznie większą powtarzalność przy niewielkim koszcie dodatkowym.
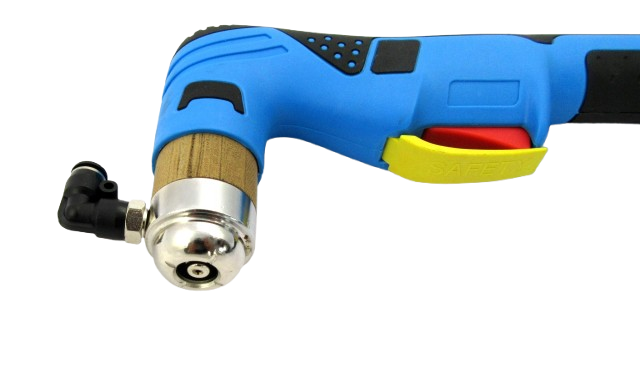
Palnik to element eksploatacyjny sam w sobie, pracujący w ekstremalnych warunkach termicznych. Sprawdzone zamienniki, kompatybilne z popularnymi typami złączy, pozwalają utrzymać niższe koszty eksploatacji bez utraty jakości cięcia — pod warunkiem, że pochodzą od sprawdzonego dostawcy, a nie przypadkowego źródła bez gwarancji zgodności parametrów.
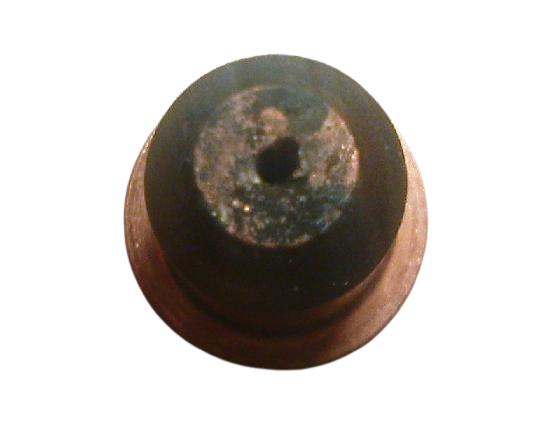
Dysze i elektrody to elementy, które zużywają się szybciej niż cała reszta urządzenia — to naturalny efekt pracy w ekstremalnych temperaturach strumienia plazmy, nie oznaka usterki.

Poszarpana, nierówna krawędź cięcia, zwiększona ilość żużla na spodniej stronie blachy oraz wydłużony czas potrzebny na przecięcie tej samej grubości materiału — to najczęstsze sygnały, że dysza lub elektroda wymaga wymiany. Ignorowanie tych objawów prowadzi nie tylko do gorszej jakości pracy, ale też do przyspieszonego zużycia samego palnika.
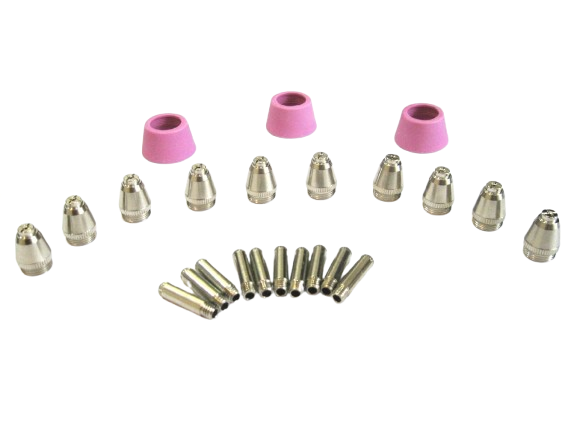
Wiele przecinarek plazmowych dostępnych w sklepach wielkopowierzchniowych (np. Parkside sprzedawane w sieci Lidl) jest trudno dostępnych, jeśli chodzi o oryginalne części zamienne. W takich przypadkach warto szukać sprawdzonych zamienników dopasowanych konkretnie do danego typu złącza i modelu — losowy zakup "uniwersalnej" dyszy bez sprawdzenia kompatybilności to najczęstsza przyczyna rozczarowania jakością cięcia po wymianie.
Nawet dobra przecinarka nie zagwarantuje dobrego efektu, jeśli popełniane są podstawowe błędy w trakcie pracy.
Zbyt duża prędkość prowadzenia palnika względem grubości materiału to najczęstszy powód niepełnego przecięcia i konieczności poprawek. Zbyt mały odstęp dyszy od materiału przyspiesza jej zużycie i zwiększa ryzyko podwójnego łuku — zjawiska, w którym łuk zaczyna jarzyć się wewnątrz dyszy zamiast tylko na jej wylocie, uszkadzając ją znacznie szybciej niż normalna eksploatacja. Praca na zużytej dyszy „bo jeszcze tnie” to z kolei najpewniejsza droga do przyspieszonego zużycia elektrody i pogorszenia jakości każdego kolejnego cięcia.
To pytanie pojawia się u każdego, kto rozważa inwestycję w nowy sprzęt do cięcia metalu. W skrócie: plazma wygrywa tam, gdzie liczy się niższy koszt zakupu i eksploatacji oraz szybkość przy grubszych materiałach. Laser wygrywa tam, gdzie priorytetem jest maksymalna precyzja, czysta krawędź cięcia i minimalna strefa wpływu ciepła — istotne przy elementach dekoracyjnych czy produkcji wymagającej wysokiej powtarzalności wymiarów. Jeśli zależy Ci na wszechstronności, niektóre nowoczesne urządzenia laserowe (jak Spartus EASY dostępny w ofercie Unimarket) łączą cięcie ze spawaniem i czyszczeniem powierzchni w jednym urządzeniu, co bywa rozwiązaniem dla firm chcących ograniczyć liczbę osobnych maszyn w warsztacie.
Wybór odpowiedniej przecinarki plazmowej i dbałość o regularną wymianę części eksploatacyjnych to dwa czynniki, które najbardziej wpływają na długoterminowe koszty i jakość pracy. Jeśli szukasz sprawdzonego sprzętu marek takich jak Trafilux, Ideal czy Spartus, wraz z pełnym zapleczem części zamiennych
Znajdziesz tam zarówno modele ręczne, jak i źródła plazmowe do zastosowań CNC, wraz z akcesoriami takimi jak wózki cyrkiel i prowadnice.
Nie jesteś pewien, który model lub które części pasują do Twojego sprzętu? Doradzimy przed zakupem, żeby uniknąć kosztownej pomyłki.
Tak — w przeciwieństwie do palnika gazowego, plazma tnie zarówno metale żelazne, jak i nieżelazne: aluminium, stal nierdzewną, miedź czy mosiądz, bez konieczności zmiany technologii.
Model jednofazowy (230V) o umiarkowanym prądzie cięcia (odpowiednim do grubości materiałów, z jakimi pracujesz najczęściej) to zwykle wystarczający wybór na początek — bez potrzeby inwestowania od razu w sprzęt trójfazowy przeznaczony do pracy produkcyjnej.
Jeśli regularnie tniesz okręgi lub długie proste linie ręcznie, wózek cyrkiel z prowadnicą to jedna z tańszych inwestycji, które realnie podnoszą powtarzalność i jakość cięcia bez potrzeby przechodzenia na pełną automatyzację CNC.